









Demagnetizace kovových částí v praxi
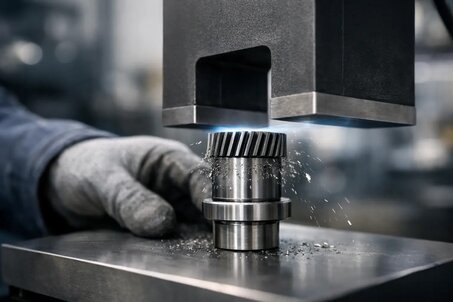
Pokud se ocelový díl po broušení chová jako slabý magnet, nejde o kuriozitu, ale o reálný výrobní problém. Třísky se lepí na funkční plochy, měření kolísá, při montáži se zachytávají drobné částice a při automatizované manipulaci vznikají odchylky, které se zbytečně dlouho hledají. Právě proto je odmagnetování kovových dílů v mnoha provozech standardní operací, nikoli doplňkem.
Zbytkový magnetismus vzniká častěji, než se předpokládá. Objevuje se po broušení, soustružení, frézování, lisování, po kontrole magnetickou defektoskopií i po manipulaci se silnými permanentními magnety nebo elektromagnetickými upínači. U některých dílů nevadí. U přesných součástek, ložiskových komponentů, forem, nástrojů, hřídelí nebo tenkostěnných výlisků však dokáže ovlivnit kvalitu i stabilitu procesu.
Jak funguje odmagnetování kovových dílů
Princip je technicky jednoduchý, i když samotná realizace musí být správně nastavena. Cílem není díl otočit na opačný pól, ale postupně snížit uspořádání magnetických domén tak, aby se výsledné zbytkové pole přiblížilo co nejnižší hodnotě.
Nejběžnější metoda využívá střídavé magnetické pole, jehož účinek se plynule snižuje. Díl se polem pohybuje nebo se intenzita pole postupně snižuje v čase. Tím se magnetické domény opakovaně přeuspořádávají a jejich výsledná orientace se rozptýlí. Pokud je proces proveden správně, zbytkový magnetismus klesne na přijatelnou úroveň.
U jednoduchých součástek bývá výsledek stabilní a dobře opakovatelný. U masivních dílů, tvarově složitých komponent nebo součástek z materiálů s vyšší koercivitou je však třeba počítat s tím, že odmagnetování bude náročnější. Někdy nestačí jeden průchod a proces je nutné upravit podle geometrie i směru původního zmagnetování.
Metody a zařízení podle typu provozu
V kusové nebo servisní praxi se používají stolní a přenosná odmagnetovací zařízení. Jsou vhodná pro nástroje, menší součástky, formy, nože nebo díly, které je třeba ošetřovat průběžně během výroby či údržby. Výhodou je operativnost. Omezením bývá menší pracovní prostor a nižší účinnost u větších nebo silnostěnných dílů.
Ve výrobě se častěji uplatňují průchozí odmagnetovače. Díl prochází cívkou nebo pracovní zónou zařízení a odmagnetování lze zařadit přímo do toku výroby – po obrábění, před měřením, před mytím nebo před montáží. Takové řešení je vhodné tam, kde je požadována opakovatelnost a krátký takt.
Samostatnou skupinu tvoří řešení pro dlouhé tyče, trubky, hřídele a profily. U nich bývá rozhodující směr magnetizace a způsob pohybu dílu polem. Pokud se zvolí nevhodná konfigurace, může být díl odmagnetován jen částečně nebo nerovnoměrně. V praxi tedy nestačí vybrat zařízení podle velikosti otvoru. Rozhoduje také materiál, hmotnost, tloušťka stěny a požadovaná zbytková hodnota.
Co nejvíce ovlivňuje výsledek
Největší vliv má materiál. Nízkouhlíkové oceli se zpravidla odmagnetují snadněji než kalené nebo legované materiály. Důležitá je také geometrie dílu. Ostré hrany, dlouhé štíhlé tvary a lokálně masivní průřezy způsobují nerovnoměrné rozložení pole, což komplikuje celý proces.
Významný je také původ zmagnetování. Díl, který přišel do kontaktu se silným permanentním magnetem nebo byl magnetován při kontrole trhlin, může vyžadovat jiné nastavení než součástka se slabým zbytkovým magnetismem po broušení. Rozdíl dělá i orientace dílu v zařízení a rychlost průchodu pracovní zónou.
Samostatným tématem je manipulace po odmagnetování. Pokud díl projde správným procesem, ale následně se uloží na magnetický stůl nebo se dostane do blízkosti silného pole, problém se může vrátit. Proto má smysl řešit odmagnetování jako součást technologického postupu, nikoli jako izolovaný zásah na konci.
Měření zbytkového magnetismu bez odhadů
U technických aplikací nestačí říct, že díl „už nepřitahuje piliny“. Takové ověření může být orientační, ale není dostatečné tam, kde je požadována opakovatelnost. Zbytkový magnetismus se kontroluje měřením, nejčastěji pomocí gaussmetru nebo teslametru se sondou vhodnou pro daný tvar dílu.
Při měření je důležité vědět, kde hodnotu sledovat. Rozhodující bývají funkční plochy, hrany, otvory nebo místa po upnutí. Jeden údaj z náhodného bodu nemusí nic znamenat. Pokud má být proces spolehlivý, je třeba definovat měřicí místa, přípustné hodnoty a podmínky manipulace před i po měření.
V praxi se často ukáže, že problém není v nedostatečném výkonu zařízení, ale v chybějící metodice. Bez ní se výsledek mění podle obsluhy, polohy dílu nebo tempa výroby. Právě proto se při průmyslovém nasazení vyplatí věnovat pozornost nejen samotnému odmagnetovači, ale i kontrole procesu.
Kde se odmagnetování nejčastěji podceňuje
První oblastí je přesné obrábění a broušení. Díl může být rozměrově v toleranci, ale zbytkový magnetismus způsobí problémy až v dalším kroku. Druhou oblastí je montáž sestav s ložisky, těsněními nebo jemnými mechanismy, kde kovové částice výrazně zvyšují riziko předčasného opotřebení.
Často se podceňuje i servis a údržba. Nástroje, upínače, čelisti nebo výměnné přípravky bývají opakovaně vystaveny magnetickému poli a časem začnou vázat nečistoty. Výsledkem není jen nižší čistota, ale i horší opakovatelnost upnutí a vyšší chybovost.
V těchto případech má smysl nastavit odmagnetování jako běžný servisní úkon. Pro provozy, které pracují s magnetickým upínáním, separací nebo kontrolou materiálu, jde o logické doplnění procesu. Proto se v technické praxi řeší nejen prodej zařízení, ale i volba vhodného postupu a servisní podpora, což je u náročnějších aplikací důležitější než samotný katalogový parametr.
Závěr
Odmagnetování kovových dílů není složitá disciplína, pokud se posuzuje podle reálné aplikace. Když se zohlední materiál, tvar, původ magnetizace i způsob kontroly výsledku, jde o účinný krok, který snižuje kontaminaci, stabilizuje měření a pomáhá udržet kvalitu výroby bez zbytečných prostojů.