









Kdy je potřebné demagnetizovat
Zbytkové magnetické pole se ve výrobě často projeví spíše jako nepříjemný detail než jako zjevná porucha. Obrobek přitahuje jemné třísky, měření kolísá, při montáži se na povrch lepí kovové částice a při broušení či soustružení vznikají problémy, které se hledají jinde. Právě v takových situacích má smysl řešit, kdy je potřebné odmagnetování dílů a zda zbytkový magnetismus už překročil hranici běžného jevu.
Odmagnetování není kosmetická operace. V technické praxi jde o zásah, který má přímý vliv na čistotu výroby, přesnost kontroly, funkci sestavy i životnost zařízení. Ne každý feromagnetický díl musí být po výrobě automaticky odmagnetován, ale v mnoha provozech je to nezbytný krok mezi obráběním, kontrolou a expedicí.
Kdy je v praxi potřebné odmagnetování dílů
Nejčastějším důvodem bývá situace, kdy zbytkový magnetismus začne ovlivňovat další výrobní nebo montážní operaci. Typickým příkladem jsou hřídele, ložisková uložení, ozubené díly, formy, nože, výlisky, upínané ocelové součásti nebo díly po broušení. Pokud po operaci díl přitahuje kovový prach, jemné třísky nebo brusný kal, nejde jen o estetický problém. Kontaminace povrchu může ovlivnit přesnost uložení, opotřebení a v některých případech i funkční bezpečnost.
Dalším častým momentem je finální kontrola. Pokud se měří přesný rozměr, drsnost, házivost nebo stav povrchu a zároveň se v okolí nacházejí jemné kovové částice, může být výsledek zkreslený. Zbytkové magnetické pole dokáže držet nečistoty na povrchu i po běžném čištění. V takových případech se problém často hledá v mytí, obsluze nebo měřidle, přestože příčina je magnetická.
Odmagnetování má význam i před montáží tam, kde by přitahování kovových částic mohlo poškodit kontaktní plochy, těsnění nebo pohyblivé sestavy. Platí to zejména pro přesné mechanismy, hydraulické a pneumatické systémy, ložiskové sestavy nebo nástroje, kde může i drobná kovová nečistota způsobit problém.
Proč se díl vůbec zmagnetuje
K magnetizaci dochází při více běžných procesech. Silné magnetické upínače, magnetické separátory, manipulace pomocí břemenových magnetů, některé operace broušení, soustružení nebo frézování, ale i samotný kontakt s magnetickým polem mohou ve feromagnetickém materiálu zanechat zbytkovou magnetizaci. Výraznější je to u ocelových dílů, kalených součástí a geometrií, které fungují jako magnetický obvod.
V praxi nestačí sledovat jen to, zda byl díl vědomě v kontaktu s magnetem. Problém často vzniká sekundárně. Součást mohla být upnutá na magnetickém stole, projít broušením, následně očištěna a vizuálně působit v pořádku. Až při další operaci se ukáže, že přitahuje kovový prach nebo ovlivňuje měření. To je typická situace, kdy se odmagnetování doplňuje do procesu až dodatečně po opakovaných reklamacích nebo interních problémech s kvalitou.
Jak poznat, že zbytkový magnetismus už způsobuje problém
Nejspolehlivější přístup je měření intenzity zbytkového magnetického pole. V mnoha provozech se však potřeba odmagnetování nejdříve projeví praktickými symptomy. Pokud se na díl opakovaně lepí kovové částice i po umytí, pokud je obtížné udržet povrch čistý před montáží nebo pokud se součásti při manipulaci mírně „přitahují“, zbytkový magnetismus je pravděpodobně přítomný.
Výrazným signálem bývá i kolísání výsledků kontroly. Týká se to hlavně přesného měření a aplikací, kde je nepřípustný kovový prach na funkčních plochách. V některých případech může zmagnetovaný díl ovlivňovat také senzory, magneticky citlivé prvky nebo procesy s vysokými nároky na stabilitu.
Samostatnou kategorií jsou problémy v automatizaci a manipulaci. Pokud se ocelové díly po oddělení nechtěně slepují k sobě, špatně se podávají ze zásobníku nebo snižují spolehlivost orientace v procesu, může být odmagnetování efektivnější řešení než mechanické úpravy podavače.
Kdy odmagnetování dílů není automaticky nutné
Ne každé zbytkové magnetické pole představuje problém. Pokud díl pokračuje do aplikace, kde není ovlivněna čistota povrchu, měření, montáž ani funkce zařízení, odmagnetování nemusí být potřebné. Platí to zejména pro méně citlivé konstrukční díly nebo tam, kde následný proces nepracuje s jemnými kovovými nečistotami.
Rozhodující je tedy dopad, ne samotná existence magnetizace. V technické praxi dává smysl posuzovat díl podle jeho aplikace, materiálu, geometrie a následné operace. Jiná situace je u hrubého výpalku určeného do svařence a jiná u přesně broušené součásti pro ložiskovou sestavu.
Právě zde bývá chybou přílišné zobecnění. Někde se odmagnetovává vše bez rozdílu a jinde se krok vynechává i tam, kde už způsobuje škody. Správné nastavení procesu by mělo vycházet z reálného rizika a měření, ne ze zvyku.
Jak probíhá odmagnetování a na čem závisí výsledek
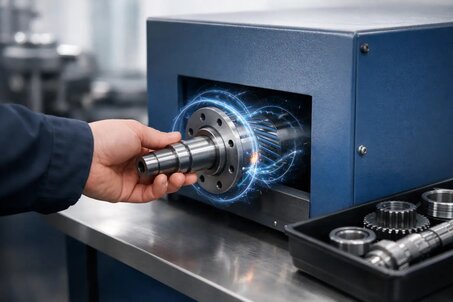
Odmagnetování se běžně realizuje pomocí zařízení, které vytváří střídavé magnetické pole. Jeho úkolem je postupně snížit zbytkovou magnetizaci materiálu na přijatelnou úroveň. Účinnost závisí od velikosti dílu, druhu materiálu, tvaru, tloušťky stěny, původní magnetizace i od směru pole v materiálu.
Právě geometrie často rozhoduje o tom, zda bude proces jednoduchý nebo náročný. Dlouhé hřídele, kroužky, duté díly nebo součásti s komplikovaným tvarem se mohou chovat odlišně od kompaktních bloků. V některých případech nestačí rychlý průchod přes odmagnetovací zařízení a je potřeba upravit orientaci dílu nebo celý postup opakovat.
Důležité je i to, v jakém stavu díl do procesu vstupuje. Pokud je znečištěný třískami nebo kovovým kalem, odmagnetování samo o sobě nevyřeší kontaminaci povrchu. Nejprve je potřeba odstranit zachycené částice, potom snížit zbytkové pole a následně ověřit výsledek měřením.
Měření je spolehlivější než odhad
Pokud má být rozhodnutí technicky obhajitelné, je potřeba zbytkový magnetismus měřit. Odhad podle chování dílu pomůže odhalit problém, ale nestačí pro stabilní nastavení procesu. Měření umožní stanovit, při kterých operacích vzniká nadlimitní magnetizace, které díly jsou rizikové a zda je odmagnetování po zásahu skutečně účinné.
Přitom není podstatné jen absolutní číslo, ale i jeho vztah ke konkrétní aplikaci. Hodnota, která je ještě přijatelná při běžné manipulaci, může být nevhodná při přesném broušení, kontrole nebo montáži citlivého uzlu. Proto se limity nastavují podle funkce dílu, ne obecně pro celou výrobu.
V provozech, kde se magnetické upínání používá pravidelně, se vyplatí sledovat zbytkovou magnetizaci systematicky. Ušetří to čas při hledání příčin nečistot na povrchu, sníží počet opakovaných čištění a zlepší reprodukovatelnost výroby.
Nejčastější provozy, kde se otázka odmagnetování řeší
Téma se pravidelně objevuje ve strojírenské výrobě, při broušení a obrábění přesných dílů, ve výrobě nástrojů a forem, v údržbě, při repasích i v kontrolních laboratořích. Výrazně se týká podniků, které používají magnetické upínače, permanentní nebo elektromagnetické systémy při manipulaci, a také provozů, kde se kombinuje ocelový díl s požadavkem na velmi čistý povrch.
Odmagnetování má význam i při servisu strojních částí. Při opravách se často ukáže, že součástka po předchozím provozu nebo zásahu nese zbytkové pole, které komplikuje čištění, diagnostiku nebo novou montáž. Tehdy nejde o teorii, ale o rychlé odstranění konkrétní překážky v procesu.
Pro firmy, které potřebují kombinovat magnetické technologie s přesnou výrobou, je rozumné konzultovat odmagnetování už při návrhu pracoviště. I proto se v technické praxi osvědčuje spolupráce s dodavatelem, který nerozumí jen samotným magnetům, ale i tomu, co se děje před a po jejich použití. To je přesně oblast, kde má technické poradenství a servis dlouhodobý význam.
Kdy nečekat a řešit odmagnetování hned
Pokud díl po procesu zachytává kovové částice, pokud komplikuje montáž, pokud snižuje spolehlivost měření nebo vytváří problémy v automatickém podávání, odmagnetování by se nemělo odkládat. Náklady na tento krok jsou zpravidla nižší než opakované čištění, nepřesná kontrola, poškozené sestavy nebo hledání příčiny tam, kde ve skutečnosti působí zbytkové pole.
Otázka tedy nezní, zda je magnetismus na dílu „normální“, ale zda už zasahuje do funkce procesu. Když ano, správný čas na odmagnetování nastal. A čím dříve se z něj stane řízený krok výroby místo reakce na problém, tím stabilnější bude celý výsledek.