









Magnetické upínání vs vakuum: co si vybrat
Když je na stole rozhodnutí mezi dvěma upínacími principy, nejde o detail technologie, ale o to, jak bude výroba reálně fungovat. Téma magnetické upínání vs. vakuové se proto netýká jen způsobu uchycení obrobku. Ovlivňuje čas přípravy, přístup nástroje, stabilitu při obrábění, bezpečnost i opakovatelnost výsledku.
V praxi se často ukáže, že obě řešení mají své jasné místo. Problém vzniká tehdy, když se vybírá podle zvyku nebo ceny samotného systému, ne podle obrobku, materiálu a technologické operace. Právě tam se rozhoduje, zda bude upnutí spolehlivou součástí procesu, nebo jeho slabým místem.
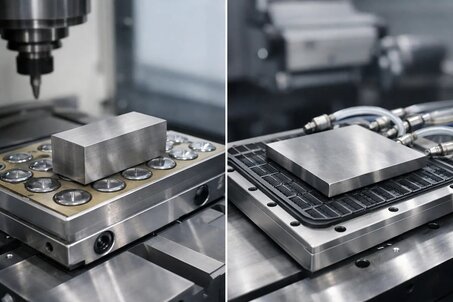
Magnetické upínání vs. vakuové při výběru technologie
Základní rozdíl je v principu působení. Magnetické upínání využívá magnetickou sílu k uchycení feromagnetického materiálu. Vakuové upínání vytváří podtlak mezi upínací plochou a obrobkem, čímž ho přitlačí ke stolu nebo přípravku. Na první pohled jde pouze o dvě cesty ke stejnému cíli. Ve skutečnosti se chovají odlišně u každého důležitého parametru výroby.
Magnetický systém je přirozenou volbou tam, kde se pracuje s ocelí, litinou a dalšími feromagnetickými materiály. Výhodou bývá rychlé upnutí, volnější přístup k obrobku a stabilita i při vyšších řezných silách. Vakuum se naopak prosazuje u neferomagnetických materiálů, tenkých desek, neželezných kovů, plastů, kompozitů, skla nebo dřeva. Rozhodnutí tedy nezačíná otázkou, který systém je obecně lepší, ale pro jaký materiál a jakou operaci je určen.
Kdy dává magnetické upínání jasný smysl
Při obrábění ocelových dílů patří magnetické upínání mezi velmi efektivní řešení. Pokud je obrobek dostatečně magneticky vodivý a má vhodnou kontaktní plochu, upnutí je rychlé a přesné. Odpadá potřeba bočních mechanických prvků, které by překážely nástroji, a obsluha dokáže zkrátit nastavovací časy.
Velkou výhodou je přístupnost obráběné plochy. Protože obrobek neleží mezi klasickými čelistmi nebo dorazy v takové míře jako při mechanickém upnutí, obráběcí centrum může využít větší část povrchu. To je důležité zejména při frézování, broušení nebo při dokončovacích operacích, kde záleží na plynulosti pracovního prostoru.
Magnetické upínače dobře fungují také při opakovaných sériových operacích. Pokud je geometrie dílu stabilní a proces se opakuje, obsluha získá vysokou produktivitu. Z technického pohledu je však třeba sledovat tloušťku materiálu, rovinnost dosedací plochy a charakter obrábění. U velmi tenkých nebo deformovaných dílů může být chování obrobku jiné, než naznačuje nominální přídržná síla systému.
Důležitý je také typ magnetického upínače. Permanentní, elektropermanentní a elektromagnetické systémy se liší ovládáním, bezpečnostní logikou i vhodností pro konkrétní provoz. V průmyslové praxi proto nestačí říct, že magnet bude držet. Rozhoduje, jak bude držet při přerušovaném řezu, vibracích, zahřátí a při manipulaci s různě velkými díly.
Kde má navrch vakuové upínání
Vakuové upínání se uplatní tam, kde magnet nepomůže vůbec nebo jen omezeně. Typickým příkladem jsou hliníkové desky, plastové díly, kompozity, lamináty, dřevěné desky nebo skleněné prvky. U těchto materiálů je podtlak často nejpraktičtější cestou k čistému a rychlému uchycení bez mechanického poškození.
Jeho silnou stránkou je rovnoměrné přitlačení plochého dílu k pracovní ploše. U tenčích materiálů to může být výhoda, zejména pokud je cílem obrábění, řezání nebo gravírování bez zbytečných upínacích překážek. Vakuum zároveň umožňuje pracovat s velkými formáty, kde by mechanické upínání zdržovalo a komplikovalo výrobu.
Je však třeba počítat s tím, že vakuový systém je citlivý na netěsnosti, kvalitu dosedací plochy a skutečnou kontaktní plochu mezi obrobkem a stolem. Pokud je díl příliš malý, porézní nebo má členitý tvar, podtlak nemusí vytvořit dostatečnou přídržnou sílu. Podobně při agresivnějších obráběcích podmínkách může být limitem boční odolnost vůči posuvu obrobku.
Přesnost, síla a stabilita nejsou totéž
Při porovnání magnetického a vakuového upínání se často zaměňuje přídržná síla s reálnou stabilitou během obrábění. To je chyba. V katalogových údajích může systém působit velmi přesvědčivě, ale v provozu rozhoduje celý soubor podmínek.
Magnetické upínání bývá velmi přesvědčivé při práci s feromagnetickými díly, protože síla působí přímo přes materiál a systém má zpravidla dobrou odolnost vůči dynamickému zatížení. Zároveň však platí, že při malé styčné ploše, tenkém materiálu nebo nevhodném rozložení pólů se výsledek může zhoršit.
Vakuové upínání je zase výborné u plošných dílů, ale jeho síla je fyzikálně limitována rozdílem tlaků a velikostí účinné plochy. Jinak řečeno, u menších dílů a vyšších bočních sil se rezerva rychle snižuje. Pokud se navíc zhorší těsnění nebo se do systému dostanou nečistoty, spolehlivost klesá.
Proto je vhodné posuzovat technologii ne podle jedné hodnoty, ale podle celé aplikace. Materiál, tvar dílu, tloušťka, kvalita spodní plochy, směr sil při obrábění, požadovaná přesnost i počet kusů v sérii mají větší vypovídací hodnotu než samotný údaj o síle.
Údržba a provoz v reálné výrobě
Při rozhodování hraje roli také to, co bude technologie vyžadovat po nasazení do výroby. Magnetické upínání je často provozně přímočaré. Pokud je systém správně zvolený a udržovaný, jeho obsluha bývá jednoduchá a opakovatelná. Důležité je čisté dosednutí obrobku, kontrola funkce a u některých typů také pravidelný servis nebo ověření stavu řídicí části.
Vakuové systémy jsou citlivější na stav těsnění, hadic, filtrů a vývěvy. V prašném nebo znečištěném prostředí je třeba počítat s důslednější kontrolou. Pokud se zanedbá údržba, problém se neprojeví vždy okamžitě, ale může vést k nestabilnímu upnutí a kolísání kvality výroby.
V praxi tedy nejde pouze o to, co systém dokáže na začátku, ale jak spolehlivě to bude dělat po měsících provozu. Pro výrobní podniky je tento rozdíl podstatný. Prostoj kvůli zdánlivě malé netěsnosti nebo nesprávně zvolenému magnetickému stolu bývá dražší než počáteční úspora při nákupu.
Magnetické upínání vs. vakuové při konkrétních aplikacích
Pokud se obrábějí ocelové desky, výpalky, broušené díly nebo feromagnetické součásti s požadavkem na rychlou výměnu a dobrý přístup nástroje, magnetické upínání má zpravidla navrch. Je stabilní, efektivní a při správné konfiguraci vhodné i pro náročnější operace.
Pokud jde o hliníkové tabule, plastové díly, kompozitní panely, dřevotřísku nebo tenké neferomagnetické desky, vakuové řešení bude často přirozenější volbou. Umožní čisté upnutí bez mechanického zásahu do hran a u velkoplošných dílů bývá velmi produktivní.
Existují také hraniční případy. Tenký ocelový plech může být teoreticky vhodný pro magnet, ale při deformaci nebo nízké tuhosti může být výsledek horší, než se očekává. Naopak menší neferomagnetický díl může být pro vakuum příliš malý na bezpečné upnutí. Právě v takových situacích má význam technické posouzení konkrétní aplikace, ne pouze výběr podle obecné kategorie.
Co zohlednit před finálním rozhodnutím
Dobré rozhodnutí vzniká z kombinace technických a provozních otázek. Nejprve je třeba určit materiál a geometrii obrobku. Potom charakter operace, tedy zda jde o frézování, broušení, vrtání, řezání nebo manipulaci. Následuje posouzení řezných sil, požadované přesnosti, opakovatelnosti a času výměny dílu.
Stejně důležité je podívat se na prostředí výroby. V čistém a stabilním procesu může vakuum fungovat výborně. V těžším průmyslovém provozu s kovovým prachem, vibracemi a vyšším zatížením může být magnetické řešení provozně jistější. Ani zde však neplatí univerzální pravidlo. Rozhoduje konkrétní konfigurace.
Průmyslové firmy často hledají jednu technologii, která pokryje všechno. To bývá spíše výjimka než pravidlo. V mnoha provozech se nejlépe osvědčí kombinace více způsobů upnutí podle typu dílu. I proto má smysl konzultovat výběr s dodavatelem, který rozumí nejen produktu, ale i aplikaci a servisu. Přesně na tom stojí praxe firem, které se magnetickým systémům věnují dlouhodobě, jako například SELOS Magnety.
Pokud tedy řešíte otázku, zda zvolit magnet nebo vakuum, nehledejte univerzálně vítězné řešení. Hledejte systém, který bude spolehlivě fungovat při vašem materiálu, vašich dílech a ve vašem tempu výroby. Správné upnutí není doplněk technologie, ale podmínka, aby celý proces držel tam, kde má.