









Smažení magnetu na CNC stroji: kdy se vyplatí
Pokud se při frézování opakovaně ztrácí čas na mechanickém upínání, CNC frézovací magnet bývá jednou z prvních cest, jak zkrátit přípravu výroby bez zásahu do kvality obrábění. Neplatí to však automaticky pro každý díl, každý materiál ani každou operaci. Při magnetickém upínání rozhodují detaily – od permeability materiálu přes tloušťku obrobku až po charakter řezné síly a geometrii kontaktní plochy.
Co frézovací magnet na CNC stroji reálně řeší
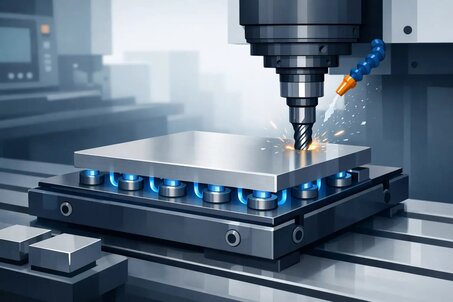
V praxi nejde jen o to, že obrobek drží bez svěráku. Skutečný přínos je v přístupu k větší části dílu z jedné upínací operace, v kratším přestavování a v opakovatelnosti. Při sériové výrobě to znamená méně manipulačního času, při kusové výrobě zase jednodušší založení složitějších tvarů.
Magnetické upnutí zároveň odstraňuje část mechanických překážek v pracovním prostoru. Nástroj má lepší přístup k hranám a plochám, což je důležité zejména při dokončovacích operacích nebo při obrábění tenčích desek. Výhodou bývá i nižší riziko lokální deformace, které může vzniknout při příliš agresivním sevření v mechanickém přípravku.
To ale neznamená, že magnet nahradí všechny ostatní způsoby upínání. Při vysokých bočních silách, malých kontaktních plochách nebo u neferomagnetických materiálů má mechanické nebo kombinované upnutí stále své místo.
Kdy dává frézovací magnet na CNC stroji největší smysl
Nejlepších výsledků dosahuje magnetické upínání u plochých feromagnetických dílů, kde je dostatečná dosedací plocha a obrobek má přiměřenou tloušťku. Typickým příkladem jsou ocelové desky, příruby, výpalky, přípravky nebo polotovary, které je třeba obrábět shora a po obvodu.
Velmi dobře funguje také tam, kde se díly často mění a rozhoduje čas. Pokud obsluha každých pár minut uvolňuje svěrák, čistí dosedací plochy a znovu ustavuje obrobek, magnetické řešení dokáže tuto ztrátu výrazně omezit. Při opakovaných sériích bývá rozdíl v produktivitě výrazný.
Další vhodnou oblastí jsou díly, které by se mohly při mechanickém upnutí prohnout nebo otlačit. Magnet rozkládá upínací sílu na větší plochu. Právě to je jeden z důvodů, proč se používá při jemnějším obrábění desek a tenkostěnných součástí, pokud to materiál a řezný režim dovolují.
Kde jsou limity magnetického upínání
Nejčastějším omylem je představa, že rozhoduje pouze maximální přídržná síla uvedená v parametrech. Tato hodnota sama o sobě nestačí. V reálném provozu je třeba počítat s kvalitou kontaktu, rovinností spodní plochy, tloušťkou obrobku, mezerou mezi póly a směrem zatížení.
Problém nastává u materiálů s nízkou magnetickou vodivostí nebo u neferomagnetických kovů, jako je hliník, měď či nerez určitých tříd. Tam magnetické pole nevytvoří potřebný uzavřený obvod a upnutí je buď slabé, nebo nepoužitelné. Stejně opatrně je třeba přistupovat k dílům s velmi malou styčnou plochou nebo s přerušovaným kontaktem.
Omezením může být i samotná technologie obrábění. Hrubování s vysokým úběrem materiálu, agresivní boční frézování nebo náhlé změny směru řezu vytvářejí síly, které mohou být pro samostatné magnetické upnutí nevhodné. V takových případech se často volí kombinace magnetu s dorazy, bočním jištěním nebo pomocným přípravkem.
Permanentní nebo elektropermanentní systém
Při výběru se často řeší typ magnetického systému. Permanentní řešení jsou konstrukčně jednoduchá, stabilní a nezávislá na trvalém napájení. To je výhoda tam, kde je požadován spolehlivý provoz bez složitější instalace.
Elektropermanentní systémy jsou zajímavé tím, že elektrickou energii potřebují zpravidla pouze při přepnutí stavu. Po sepnutí nebo odmagnetování drží bez trvalého odběru. V CNC provozu to přináší dobrou kombinaci bezpečnosti, ovládání a integračních možností. Zároveň se však jedná o technicky i investičně náročnější řešení.
Výběr proto závisí na typu výroby. Pro jednodušší pracoviště může být vhodné mechanicky ovládané magnetické upínání. Pro automatizovanější nebo náročnější aplikace bývá výhodnější systém s řízeným spínáním, kontrolou stavu a přesněji definovaným pracovním režimem.
Na které technické parametry se zaměřit
Při CNC frézování není vhodné sledovat pouze marketingově atraktivní čísla. Důležitá je rozteč pólů, hloubka magnetického pole, doporučený rozsah tlouštěk obrobku a chování při částečném překrytí pólů. Tyto parametry přímo ovlivňují, zda magnet udrží konkrétní díl stabilně i při reálném obrábění.
Tloušťka obrobku je zásadní. Pokud je díl příliš tenký, magnetický tok se nemusí uzavřít dostatečně efektivně a přídržná síla klesá. Naopak u masivnějších ocelových dílů bývá výsledek výrazně lepší. Proto se vždy vyplatí posoudit konkrétní kombinaci materiálu, rozměru a kontaktní plochy, ne pouze obecnou kompatibilitu s ocelí.
Důležitá je také kvalita dosedací plochy. Okuje, nečistoty, třísky nebo nerovnosti vytvářejí vzduchovou mezeru, která snižuje přídržnost. U magnetického upínání je čistota pracovní plochy přímou funkční podmínkou, nikoli pouze provozním detailem.
Přesnost, vibrace a kvalita povrchu
Správně zvolený frézovací magnet na CNC může zlepšit dostupnost nástroje, ale přesnost obrábění závisí na celé sestavě. Pokud obrobek není dostatečně podepřen nebo se při řezu rozkmitá, projeví se to na rozměru i na povrchu. Magnet sám o sobě vibrace neodstraní.
U tenkých dílů je proto často nutné pracovat s podložkami, pólovými nástavci nebo technologickými můstky, aby byla plocha co nejrovnoměrněji podepřena. U složitějších tvarů mohou pomoci i pomocné dorazy, které nepřebírají svislé zatížení, ale brání bočnímu posunu.
Pokud je magnetické upnutí navrženo správně, výsledkem bývá stabilnější proces než u improvizovaného mechanického sevření. Pokud se podcení geometrie dílu nebo směr sil, výhodu rychlého založení rychle vymaže riziko posunu obrobku.
Kdy zvolit kombinované upínání
V mnoha provozech není otázka postavena jako magnet nebo svěrák. Rozumnější je uvažovat o kombinaci. Magnet vytvoří základní plošné upnutí a mechanické prvky zajistí doraz, orientaci nebo jištění proti bočnímu posunu.
Takový přístup je vhodný zejména u dílů s nepravidelným obrysem, při přerušovaném řezu nebo tehdy, když je třeba frézovat agresivněji a přitom zachovat dobrý přístup k většině obráběných ploch. Kombinované řešení zároveň snižuje nároky na přehnanou rezervu přídržné síly, protože jednotlivé prvky si rozdělí funkce.
Pro konstruktéra nebo technologa je to často nejpraktičtější cesta. Místo hledání univerzálního upínače se navrhne systém podle konkrétního dílu, stroje a výrobního taktu.
Jak postupovat při výběru pro konkrétní provoz
Aby magnetické upínání fungovalo spolehlivě, měl by výběr vycházet z reálných výrobních podmínek. Prvním krokem je určit materiál a minimální tloušťku obrobků. Druhým je posoudit typ operací – zda jde o rovinné frézování, obvodové frézování, dokončování nebo hrubování.
Následuje analýza kontaktní plochy a směru hlavních sil. Při plném dosednutí ocelové desky může být magnet velmi efektivní. U malých segmentů nebo dílů s výřezy se situace mění. V takovém případě je třeba ověřit, kolik pólů bude skutečně aktivních a zda nevzniknou slabá místa.
Důležitá je také otázka obsluhy a servisu. V průmyslovém provozu má význam řešení, které je nejen funkční, ale i dlouhodobě udržitelné. Odborné poradenství při návrhu upínání bývá v tomto bodě hodnotnější než samotný katalogový parametr. Právě proto se u náročnějších aplikací vyplatí spolupracovat s technickým dodavatelem, který dokáže posoudit celý proces, nejen prodat komponent.
Společnosti jako SELOS Magnety se v takových případech uplatňují zejména tam, kde zákazník potřebuje propojit výběr produktu s technickým ověřením aplikace, servisem a reálnou dostupností řešení.
Nejčastější chyby při zavedení magnetu do CNC výroby
Jednou z nejčastějších chyb je podcenění zkušební fáze. Magnetické upínání je třeba otestovat na konkrétních dílech a řezných režimech, ne pouze převzít podle tabulky. Rozdíl mezi teoretickou a provozní přídržností bývá zásadní.
Dalším problémem je zanedbaná čistota plochy a nesprávné ustavení obrobku. I kvalitní systém ztrácí účinnost, pokud jsou mezi póly třísky nebo pokud díl dosedá jen částečně. Třetí častou chybou je přílišná důvěra v magnet bez bočních dorazů tam, kde řezná síla působí převážně vodorovně.
Pokud se těmto bodům věnuje pozornost hned na začátku, může magnetické upínání přinést výraznou úsporu času a lepší organizaci pracoviště. Ne jako univerzální zázrak, ale jako přesně zvolený nástroj pro konkrétní typ výroby.
Při CNC frézování se nejvíce osvědčují řešení, která odpovídají reálnému procesu, nikoli pouze papírovým parametrům. Proto má smysl posuzovat magnet podle dílu, stroje a způsobu obrábění – teprve tehdy se ukáže, zda jde o dobrou investici, nebo o kompromis, který se v provozu nevyplatí.